


Per què és important el CNC d'alta precisió
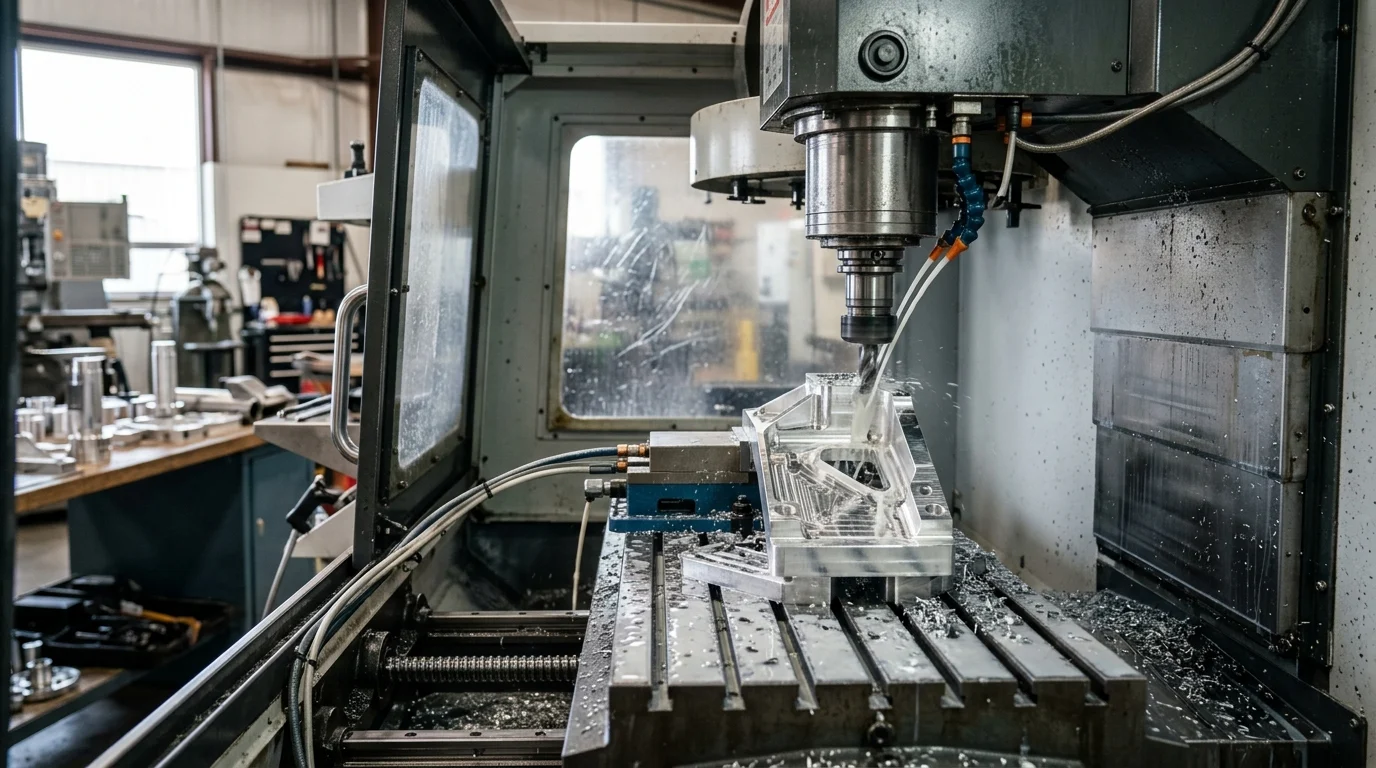
En el panorama manufacturer modern,maquinària CNC d'alta precisióha passat de ser un requisit de nínxol a un estàndard bàsic per a la competitivitat global. Per als equips de compres i els compradors majoristes, l'aprovisionament d'equips capaços d'una precisió a nivell de micres ja no es tracta només de complir les especificacions tècniques; és una maniobra estratègica per protegir els marges de benefici i elevar la fiabilitat de la cadena de subministrament.
Quan es treballa amb toleràncies tan ajustades com ±0,001 mm a ±0,005 mm, el marge d'error és pràcticament inexistent. Invertir en infraestructura d'alta precisió influeix directament en la capacitat d'un fabricant per escalar la producció tot respectant els estrictes estàndards de qualitat internacionals.
Impacte en el rendiment i la reducció de ferralla
L'impacte operatiu de les màquines CNC d'alta precisió és més visible en les mètriques de rendiment i la reducció de ferralla. Els equips antics o de baixa rigidesa sovint pateixen distorsió tèrmica i vibracions, cosa que porta a taxes de ferralla que poden superar fàcilment el 4% al 6% en cicles de treballs metàl·lics complexos. En actualitzar-se a màquines amb capacitat a nivell de micres, les instal·lacions poden reduir les taxes de defectes per sota del 0,5%.
A més, la precisió superior elimina la necessitat d'operacions d'acabat secundàries, com ara el polit manual o el rectificat secundari. Aquesta consolidació d'operacions augmenta significativament l'eficàcia general de l'equip (OEE) i escurça els temps de cicle, permetentlínia de producciós per obtenir una producció més alta per torn.
Indústries que requereixen precisió a nivell de micres
Certs sectors manufacturers operen sota marcs reguladors i de seguretat estrictes que exigeixen una precisió a nivell de micres. A la indústria aeroespacial, les pales de les turbines i els components estructurals requereixen toleràncies geomètriques exactes per suportar tensions aerodinàmiques extremes. De la mateixa manera, el sector dels dispositius mèdics depèn de centres de mecanitzat d'alta precisió de 5 eixos per produir implants ortopèdics i instruments quirúrgics on l'acabat superficial i la precisió dimensional són fonamentals per a la biocompatibilitat.
Els sectors de l'automoció i la maquinària pesada també exigeixen estàndards rigorosos per a components com ara cubs de roda, cigonyals, volants d'inèrcia i vàlvules hidràuliques. Per a aquestes aplicacions, els proveïdors de Nivell 1 i Nivell 2 han d'implementar centres de tornejat i fresat CNC rígids i d'alta velocitat per garantir un muntatge perfecte i una fiabilitat mecànica a llarg termini.
Com els compradors han de definir els requisits de tolerància
Els professionals de compres han de distingir clarament entre les diferents mètriques de precisió quan es comuniquen amb els proveïdors. Els compradors han de definir els requisits mitjançant les normes ISO 230-2, separant explícitament la "precisió de posicionament" (sovint orientada a 0,004 mm a 0,008 mm) de la "repetibilitat" (normalment requerida de 0,002 mm a 0,005 mm).
Un error comú en l'aprovisionament d'equips és acceptar reclamacions de tolerància generalitzada sense especificar l'entorn operatiu. Els compradors han de definir els seus requisits en funció del material que es mecanitza (per exemple, titani vs alumini), les càrregues previstes del cargol i les condicions tèrmiques de la planta de producció, assegurant-se que el proveïdor garanteixi aquestes toleràncies en condicions de producció reals.
Factors de disseny de màquines que impulsen la precisió
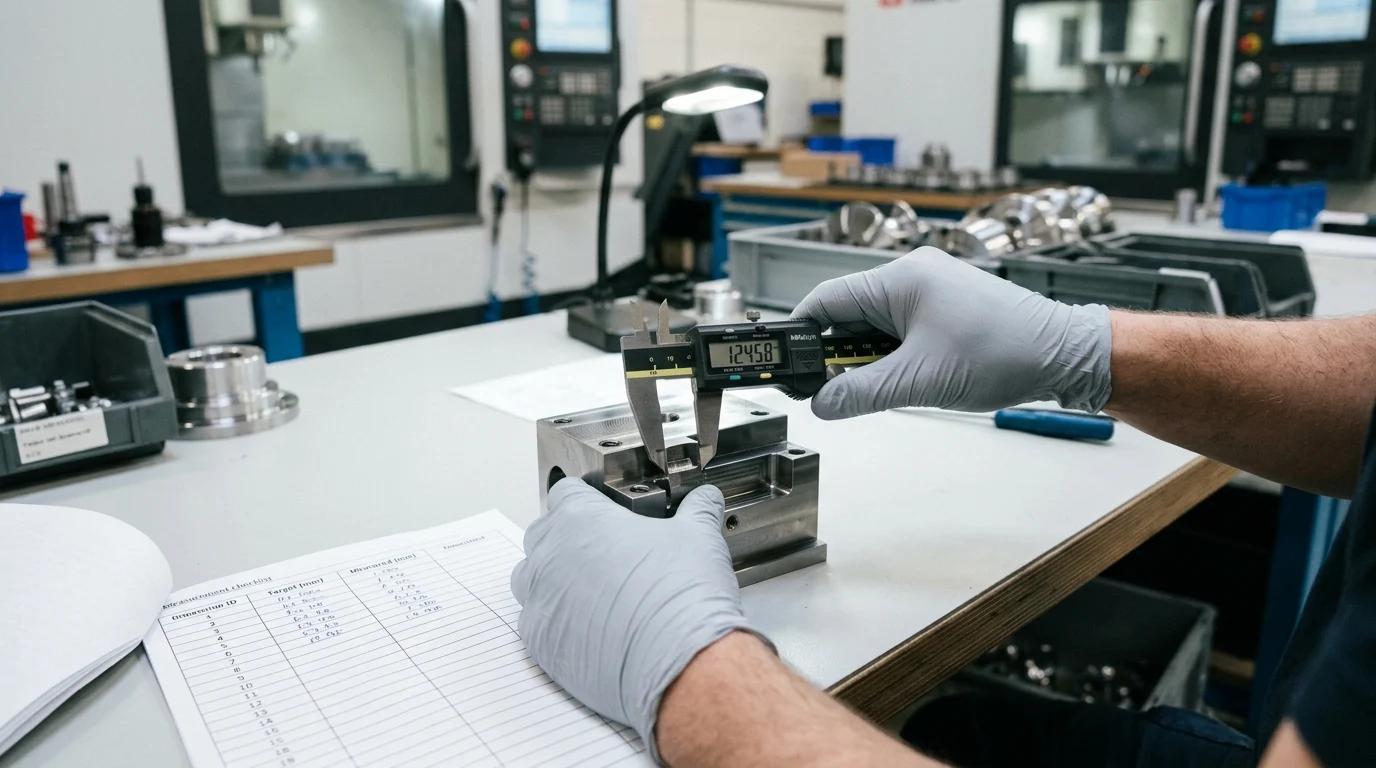
El programari i els sistemes de control, tot i ser crítics, no poden compensar una base mecànica feble. La precisió a nivell de micres està fonamentalment dictada pel disseny físic, la massa i la integritat estructural de la màquina CNC. Els equips d'aprovisionament han d'avaluar l'arquitectura subjacent de l'equip per garantir que pugui mantenir la precisió durant els cicles de tall de gran abast durant una vida útil de diversos anys.
Rigidesa, estabilitat tèrmica i qualitat del fus
La rigidesa comença amb la bancada de la màquina. Les màquines d'alta precisió solen utilitzar bases de ferro colat Meehanite d'alta qualitat o formigó polímer, que ofereixen una absorció de vibracions i una estabilitat estructural excepcionals en comparació amb les soldadures d'acer estàndard. Aquesta rigidesa evita la deflexió de l'eina durant les operacions d'alt avanç.
L'estabilitat tèrmica és igualment vital. Els eixos que giren entre 12.000 i 24.000 RPM generen una calor immensa, que pot causar microexpansions al marc de la màquina. Les màquines CNC premium integren sistemes avançats de compensació tèrmica, com ara refrigeradors d'eixos i dissenys de cargols de boles amb refrigeració, per mantenir l'equilibri estructural. Els eixos d'alta qualitat han de presentar una desviació inferior a 2 micres per garantir uns acabats superficials superiors.
Especificacions clau que els equips de compres haurien de comparar
Quan comparen propostes de proveïdors, els equips de compres han de mirar més enllà del preu base i analitzar les especificacions mecàniques i elèctriques específiques. L'elecció de guies lineals (de corrons o de boles) o guies de caixa tradicionals dicta l'equilibri de la màquina entre velocitat i capacitat de tall pesat.
| Categoria d'especificació | Capacitat CNC estàndard | Capacitat CNC d'alta precisió | Impacte en la producció |
|---|---|---|---|
| Precisió de posicionament | ±0,010 mm | ±0,004 mm | Elimina les operacions d'acabat secundàries |
| Repetibilitat | ±0,008 mm | ±0,002 mm | Garanteix la consistència de lot a lot |
| Excés de tracció del fus | < 5 micres | < 2 micres | Maximitza la vida útil de l'eina i l'acabat superficial |
| Velocitat de desplaçament ràpida | 24 m/min | 36 – 48 m/min | Redueix el temps sense tall i augmenta el rendiment |
| Resolució de control | 1 micra | 0,1 micres (control nanomètric) | Permet un contorn ultrasuau en la fabricació de motlles |
A més, els compradors haurien de comparar les corbes de parell dels motors del cargol i la força d'empenta dels servoeixos. Aquestes mètriques quantitatives proporcionen una imatge més clara de com funcionarà la màquina sota la pressió de taxes d'eliminació de metall agressives.
Quan triar màquines verticals, horitzontals, de pòrtic o de tornejat
La selecció de l'arquitectura de màquina adequada depèn en gran mesura de les dimensions de la peça, les mides dels lots i els temps de cicle necessaris. Els centres de mecanitzat vertical (CV) ofereixen una excel·lent versatilitat i uns costos d'inversió més baixos, cosa que els fa ideals per a peces planes, fabricació de motlles i...metal·lúrgia generalEls centres de mecanitzat horitzontal (CHE) excel·leixen en la producció d'alt volum; els seus fixadors de pedra tombal i l'evacuació superior de ferritja els converteixen en l'opció preferida per a peces de fosa complexes d'automoció com ara blocs de motor i vàlvules.
Per a components massius que superen els 2.000 mm de longitud, com ara mampares aeroespacials o peces pesades de ferrocarril,Centres de mecanitzat de gantry o de doble columnaproporcionen l'abast estructural i la rigidesa necessaris. Alternativament, quan es treballa amb peces cilíndriques que requereixen fresat i tornejat simultanis, els centres de tornejat multitasca o els centres de mecanitzat de 5 eixos redueixen els temps de configuració i minimitzen els errors d'apilament de toleràncies que es produeixen quan es mouen peces entre diverses màquines d'un sol ús.
Com validar la precisió del CNC abans de fer la comanda
Els equips de compres no poden confiar únicament en fullets de màrqueting per confirmar les capacitats a nivell de micres. Validar la precisió d'una màquina CNC requereix un enfocament rigorós i basat en dades abans de l'enviament. Establir un protocol estricte de prova d'acceptació de fàbrica (FAT) garanteix que l'equip compleixi totes les especificacions contractuals abans que s'emeti el pagament final del saldo.
Mètodes d'inspecció, talls de prova i criteris d'acceptació
L'estàndard d'or per validar la geometria CNC són les proves d'interferòmetre làser, que cartografia el posicionament lineal i els errors de pas/guinyada en tot el recorregut dels eixos. Els proveïdors han de proporcionar documentació que demostri que la màquina compleix els estàndards de precisió ISO o JIS. A més, les proves de barra de boles són crucials per avaluar la interpolació simultània de diversos eixos; normalment s'espera un error de circularitat inferior a 0,005 mm per a models d'alta precisió.
Més enllà de les mesures estàtiques, els compradors han d'exigir talls de prova. La prova NAS 979 "cercle-diamant-quadrat" és un punt de referència universalment reconegut. La peça de prova acabada s'ha de mesurar en una màquina de mesura de coordenades (CMM) calibrada per verificar que el rendiment de tall dinàmic reflecteix les afirmacions de precisió estàtica.
Com avaluar la capacitat i la personalització del proveïdor
Avaluar un proveïdor va més enllà de l'avaluació d'una sola màquina; implica auditar la seva profunditat d'enginyeria i la infraestructura de control de qualitat. Els compradors globals haurien de verificar la certificació ISO 9001 del proveïdor i sol·licitar auditories de fàbrica virtuals o de tercers per inspeccionar els seus entorns de muntatge. Les màquines d'alta precisió s'han de muntar en instal·lacions amb temperatura controlada (normalment mantingudes a 20 °C ± 1 °C) per evitar l'expansió tèrmica durant les fases de raspat i alineació.
A més, els proveïdors han de demostrar la capacitat de proporcionar solucions específiques per a la indústria. Això inclou la personalització de taules rotatives, la integració de sistemes robòtics de càrrega/descàrrega i el disseny d'accessoris hidràulics especialitzats adaptats als requisits exactes de treball del metall del comprador.
Condicions comercials: MOQ, termini de lliurament, formació i garantia
Les condicions comercials per a béns de capital d'alt valor requereixen una negociació acurada per mitigar el risc del comprador. Tot i que la quantitat mínima de comanda (MOQ) és generalment d'una unitat, els compradors que demanen diverses unitats per a tota una línia de producció haurien de negociar terminis de lliurament esglaonats. Els terminis de lliurament per a les màquines CNC d'alta precisió solen oscil·lar entre els 60 i els 120 dies, depenent en gran mesura de la complexitat de l'automatització personalitzada i les configuracions del controlador (per exemple, Fanuc, Siemens o Heidenhain).
La garantia i la formació són elements innegociables. Una garantia comercial estàndard hauria de cobrir les peces i la mà d'obra durant 12 a 24 mesos. Com que el funcionament de màquines d'alta precisió, de 5 eixos o multitasca requereix habilitats especialitzades, el contracte de compra ha d'incloure una formació completa, sovint d'1 a 2 setmanes d'instrucció in situ que cobreixi la programació avançada, la prevenció de col·lisions i el manteniment rutinari.
Riscos comercials, logístics i de compliment normatiu
L'adquisició transfronterera de maquinària industrial pesada introdueix una complexa xarxa de reptes logístics, financers i reguladors. Una màquina CNC d'alta precisió és un instrument delicat encapsulat en un cos massiu de ferro colat, que sovint pesa entre 5.000 kg i més de 30.000 kg. La salvaguarda d'aquest actiu des de la planta de fàbrica fins al lloc d'instal·lació final requereix una planificació meticulosa.
Riscos d'embalatge, manipulació, encaixament i enviament
Les vulnerabilitats físiques durant el transport són significatives. La humitat elevada, l'aire marí carregat de sal i els xocs mecànics severs poden comprometre l'electrònica i les guies de precisió de la màquina. L'equip ha d'estar embolicat en paper d'alumini segellat al buit amb dessecants industrials per evitar l'oxidació.
Les caixes han d'utilitzar estructures de fusta reforçades amb acer que compleixin amb les normes NIMF 15 per a l'enviament internacional. Per garantir la responsabilitat durant el trànsit, els equips de compres han d'exigir la instal·lació de monitors de xoc i indicadors d'inclinació a les caixes. Si un contenidor experimenta un impacte superior a 50 G, aquests indicadors marcaran possibles danys ocults als coixinets del fus o als rails lineals fins i tot abans que la màquina es desembali.
Documentació requerida i compliment de les normes elèctriques
Els retards en el despatx de duanes poden generar importants càrrecs de sobrestada i interrompre els terminis de producció. Els importadors han d'assegurar-se que totes les factures comercials, les llistes d'embalatge i els coneixements d'embarcament estiguin perfectament alineats amb els codis del sistema harmonitzat (HS) per a la maquinària CNC. El més important és que l'equip ha de complir les normes regionals de compliment normatiu i de seguretat.
Per al mercat europeu, les màquines han de portar el marcatge CE original, complint amb la Directiva de màquines (2006/42/CE) i la Directiva de compatibilitat electromagnètica (EMC). Per a Amèrica del Nord, la certificació UL o CSA per al quadre elèctric sol ser obligatòria. Els compradors també han d'especificar clarament la infraestructura elèctrica de les seves instal·lacions abans de la fabricació, com ara trifàsica de 380 V/50 Hz per a Europa i Àsia, o 480 V/60 Hz per als Estats Units, per evitar costoses instal·lacions de transformadors posteriors al lliurament.
Cost total de desembarcament, retorn de la inversió i assistència postvenda
Calcular el cost total a bord (TLC) és essencial per a una planificació precisa de les despeses de capital. El preu FOB (franc a bord) de la màquina és només el punt de partida. Els compradors han de tenir en compte el transport marítim (sovint del 8% al 15% del cost de la màquina, depenent dels requisits del contenidor de plataforma plana o de sostre obert), els aranzels d'importació (que poden oscil·lar entre el 3% i el 25%), les taxes de manipulació portuària, el transport terrestre de càrrega pesada i els serveis d'aparellatge especialitzats necessaris per a la instal·lació.
Una completaAnàlisi del retorn de la inversióhauria de tenir com a objectiu un període de retorn de la inversió de 18 a 36 mesos, impulsat per l'augment del rendiment i la reducció de les taxes de ferralla que s'han comentat anteriorment. Finalment, els compradors han d'assegurar-se garanties pel que fa a l'assistència postvenda. L'associació amb proveïdors que mantenen centres de màrqueting i vendes a l'estranger garanteix l'accés a recanvis localitzats, una resolució de problemes tècnics ràpida i un temps d'inactivitat de la màquina minimitzat.
Com els equips de compres han de triar un proveïdor
Escollir el proveïdor adequat per a maquinària CNC d'alta precisió és una decisió estratègica que va molt més enllà d'assegurar el preu de compra inicial més baix. Els equips de compres han d'equilibrar la inversió de capital amb la fiabilitat operativa a llarg termini, el suport tècnic i la trajectòria demostrada del proveïdor en el lliurament de solucions de treball del metall a nivell de micres.
Marc de selecció de proveïdors per preu, precisió i risc
Per comparar objectivament els possibles socis de fabricació, els equips de compres haurien d'utilitzar un marc estructurat d'avaluació de proveïdors. Això minimitza el biaix subjectiu i garanteix que tots els factors crítics de risc i rendiment siguin quantificats.
| Criteris d'avaluació | Pes | Mètriques i indicadors clau | Estàndard mínim acceptable |
|---|---|---|---|
| Capacitat tècnica | 35% | Excés de tracció del fus, precisió de posicionament, grau de fosa | Conformitat amb la norma ISO 230-2, excés de tracció <2 μm |
| Garantia de qualitat | 25% | Verificació de tall de prova CMM, dades de calibratge làser | Instal·lació FAT documentada i ISO 9001 |
| Cost total de propietat | 20% | Preu FOB, cost de les peces de recanvi, eficiència energètica | Desglossament clar de TLC, components estàndard |
| Postvenda i logística | 20% | Durada de la garantia, servei localitzat, embalatge NIMF 15 | Garantia de 12 mesos, accés al servei tècnic a l'estranger |
Aplicant aquesta matriu, els compradors poden filtrar els proveïdors que ofereixen preus agressius però que retallen costos en components crítics com ara cargols de boles, servomotors o sistemes de compensació tèrmica, compromisos que inevitablement condueixen a una precisió degradada i a una fallada prematura de la màquina.
Alineació de les decisions d'aprovisionament amb els objectius empresarials
En definitiva, les decisions d'aprovisionament han d'estar alineades amb els objectius comercials més amplis de l'empresa manufacturera.
Conclusions clau
- Aprovisionament a l'engròs i implicacions de la cadena de subministrament per a CNC d'alta precisió
- Especificacions, compliment i termes comercials que els compradors haurien de validar
- Recomanacions pràctiques per a distribuïdors i equips de compres
Preguntes freqüents
Quina tolerància han d'especificar els compradors per a les màquines CNC d'alta precisió?
Definiu la precisió del posicionament i la repetibilitat per separat, idealment segons la norma ISO 230-2. Per a treballs a nivell de micres, apunteu a un posicionament d'entre 0,004 i 0,008 mm i una repetibilitat d'entre 0,002 i 0,005 mm en condicions reals de taller.
Quines característiques de la màquina afecten més la precisió a nivell de micres?
Prioritzeu l'alta rigidesa, l'estabilitat tèrmica, la baixa desviació del capçal i l'absorció de vibracions. Busqueu estructures de ferro colat, capçals de qualitat, compensació tèrmica i dissenys de guies que s'adaptin a la vostra càrrega de tall.
Com pot OTURN Machinery ajudar-me a trobar el CNC d'alta precisió adequat per a les meves peces?
OTURN pot recomanar torns, centres de mecanitzat, màquines de 5 eixos, gantry o per a propòsits especials adequades en funció dels vostres materials, toleràncies, mida de la peça i volum de producció.
Quines indústries solen necessitar una precisió CNC de nivell de micres?
Les peces aeroespacials, mèdiques, d'automoció i industrials de precisió sovint ho requereixen. Exemples comuns inclouen implants, peces de turbines, cubs de rodes, cigonyals, vàlvules i components de motlles.
Com redueix una màquina CNC d'alta precisió la ferralla i el cost?
Una millor rigidesa i control tèrmic redueixen la deriva dimensional, la vibració i els reelaborats. Això pot reduir dràsticament els residus, reduir l'acabat secundari, escurçar els temps de cicle i millorar el retorn de la inversió.
Data de publicació: 16 d'abril de 2026