


Introducció
Per als tallers que mecanitzen plaques, motlles, bastidors i components estructurals de grans dimensions, l'arquitectura de la màquina és tan important com la potència del fus. Les màquines CNC de pòrtic estan dissenyades per manipular peces llargues, pesades i difícils de suportar mitjançant un pont superior que ofereix un abast de treball més gran i una millor rigidesa que les configuracions convencionals de bastidor en C. Això les fa especialment efectives quan la mida i el pes de la peça comencen a desafiar la precisió, l'estabilitat i l'eficiència del flux de treball. La discussió següent explica com la construcció de pòrtic admet el mecanitzat a gran escala, on supera les màquines verticals estàndard i quines condicions de producció la fan l'opció més pràctica.
Quan les màquines CNC de gantry són l'elecció correcta
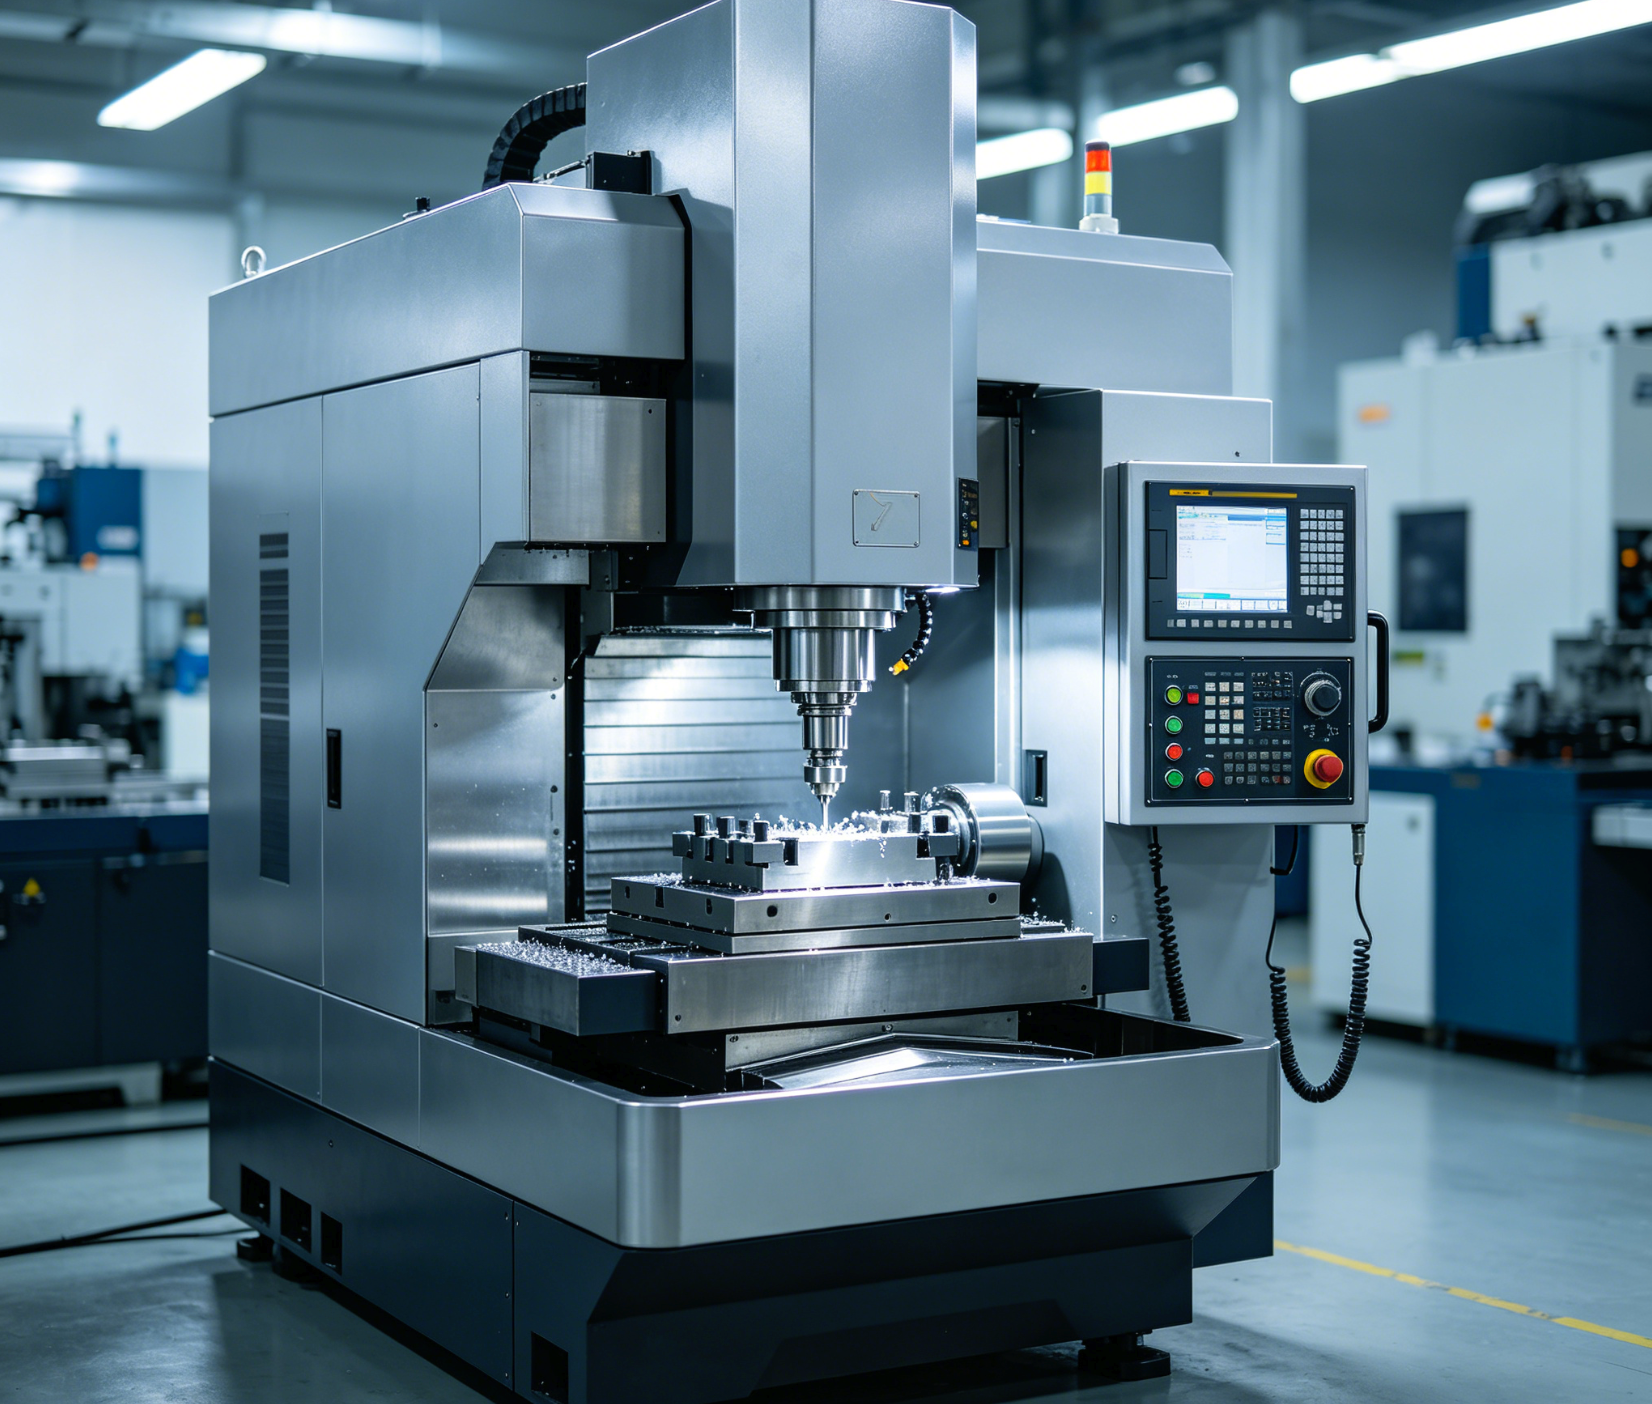
L'arquitectura fonamental deMecanitzat CNCdicta els límits físics del que un fabricant pot produir. Els centres de mecanitzat verticals (VMC) tradicionals solen utilitzar un disseny de bastidor en C, que inherentment restringeix la mida i el pes de la peça. Les màquines CNC de pòrtic resolen aquestes limitacions mitjançant l'ús d'una estructura de pont superior que abasta la taula de treball. Aquest disseny desacobla l'envoltant de mecanitzat de la profunditat restrictiva de la gola d'un bastidor en C.
Fabricantsgeneralment es fa la transició a sistemes de pòrtic quan es manipulen peces de més de 2.000 mm de longitud o que pesen més de 5.000 kg. En recolzar el cargol sobre una biga transversal robusta a través de dues columnes, les màquines de pòrtic distribueixen les forces de tall simètricament. Aquesta geometria estructural evita la deflexió i la vibració que, d'altra manera, comprometrien la precisió dimensional en peces massives.
Mida de producció, pes de la peça i necessitats del flux de treball
La decisió d'utilitzar una màquina de pòrtic sovint depèn de la interacció entre la massa de la peça i el posicionament dinàmic. En els dissenys de pòrtic de taula fixa, la peça roman estacionària mentre el pont es mou al llarg de l'eix X. Aquesta configuració permet que la màquina suporti càrregues extremes de la taula, que sovint superen els 10.000 kg per metre quadrat, sense necessitat que els servomotors accelerin o desaccelerin el pes massiu de la peça. En conseqüència, la resposta dinàmica de la màquina es manté constant independentment de si està tallant un panell compost lleuger o una base de motlle d'acer sòlid.
Els requisits del flux de treball també dicten l'adopció de sistemes de pòrtic de gran format. Les instal·lacions que utilitzen el mecanitzat de pèndol poden dividir l'extensa taula de treball en zones separades. Mentre el cargol opera sobre una peça en una zona, els operadors poden carregar, descarregar o inspeccionar una peça de manera segura a la zona adjacent. Aquest funcionament continu redueix significativament el temps d'inactivitat del cargol i millora l'eficàcia general de l'equip (OEE).
Indústries que utilitzen màquines CNC de gantry de gran format
El sector aeroespacial depèn en gran mesura de les màquines CNC de pòrtic per fresar components estructurals com ara travessers d'ala, mampares del fuselatge i peces del tren d'aterratge. Aquests components sovint requereixen un treball continu.Mecanitzat de 5 eixossobre longituds superiors a 10 metres, exigint un espai de treball que només un sistema de pòrtic mòbil pot proporcionar mentre manté unes toleràncies aeroespacials ajustades.
En el sector energètic, la producció de cubs d'aerogeneradors, carcasses de generadors i làmines de tubs d'intercanviadors de calor requereix una gran eliminació de material en peces forjades massives. Les màquines gantry equipades amb eixos d'alt parell i capçals d'angle recte permeten als fabricants perforar i fresar aquests components sobredimensionats en una sola configuració. De la mateixa manera, la indústria de l'utillatge de l'automoció utilitza aquestes màquines per esculpir grans matrius d'estampació i motlles d'injecció, on un acabat superficial superior i una precisió volumètrica són crítics.
Característiques clau del disseny de les màquines CNC de gantry
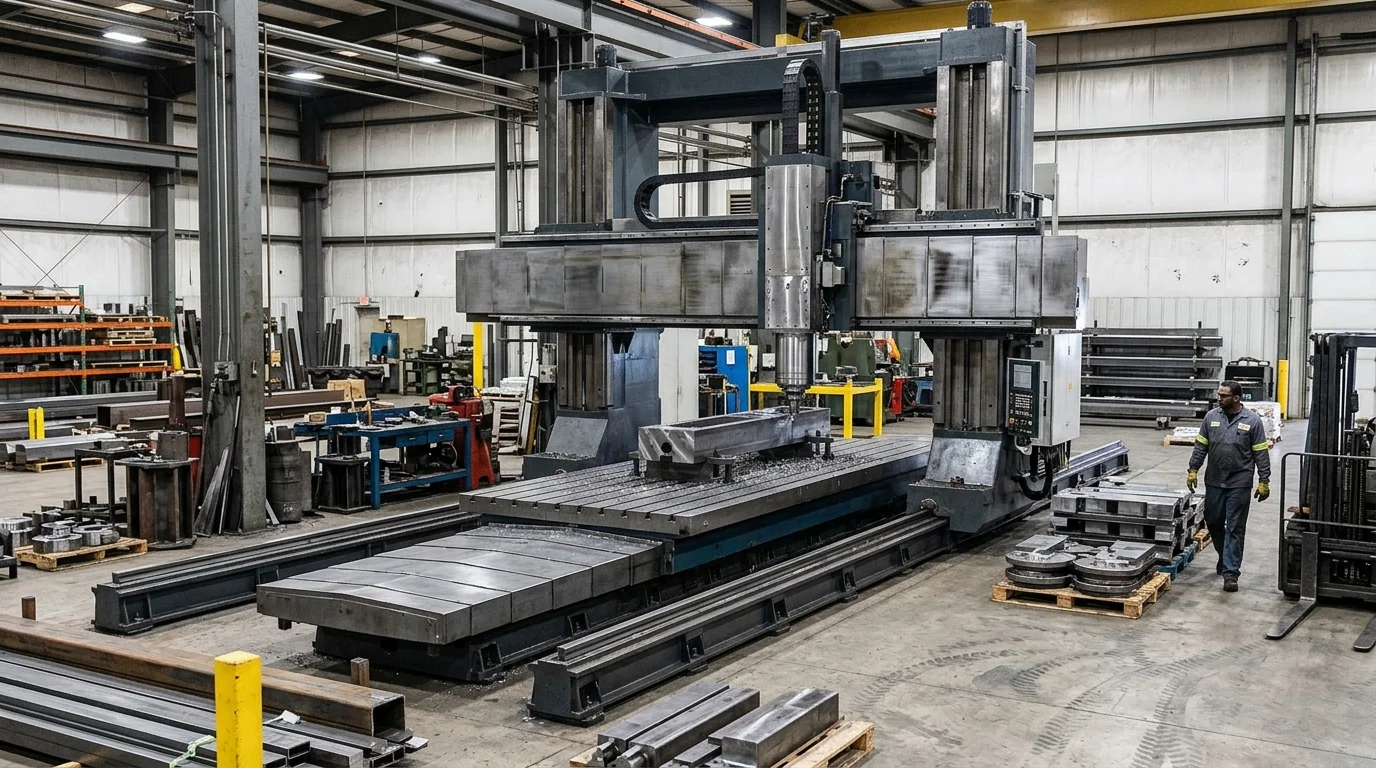
El rendiment d'una màquina CNC de pòrtic està directament relacionat amb la seva enginyeria estructural. A diferència de les fresadores estàndard, les plataformes de pòrtic han de mantenir la rigidesa en grans trams. Per aconseguir-ho, els fabricants utilitzen l'anàlisi d'elements finits (FEA) per optimitzar els dissenys de fosa de les columnes, la biga transversal i la base, garantint que la màquina pugui absorbir les vibracions harmòniques generades durant l'extracció de material pesat.
Fins i tot amb components estructurals massius, les màquines gantry modernes aconsegueixen un rendiment dinàmic impressionant. La tecnologia avançada de motors lineals i els sistemes de servomotors de doble accionament permeten que aquestes màquines de gran resistència assoleixin velocitats de desplaçament ràpides de fins a 30 metres per minut, garantint un posicionament eficient de les eines a llargues distàncies.
Estructura del pont, rang de recorregut i configuració de la taula
La característica més definidora d'una màquina de pòrtic és la seva estructura de pont, que pot ser fixa o mòbil. Un disseny de pòrtic fix (taula mòbil) ofereix una rigidesa superior perquè el pont està ancorat rígidament a la fonamentació. Tanmateix, el desplaçament de l'eix X requereix que la taula es mogui endavant i enrere, cosa que significa que la petjada de la màquina ha de ser més del doble de la longitud del seu recorregut de l'eix X. Per contra, un disseny de pòrtic mòbil manté la taula estacionària, proporcionant una relació petjada-desplaçament altament eficient ideal per a longituds extremes (sovint superiors a 4.000 mm a l'eix X).
| Arquitectura | Eficiència de la petjada | Límit de capacitat de càrrega | Millor aplicació |
|---|---|---|---|
| Gantry mòbil | Alt (Requereix longitud de carrera + folgança) | Pràcticament il·limitat (depenent de la base) | Llistons aeroespacials, pales d'aerogeneradors |
| Gantry fix (taula mòbil) | Baix (Requereix el doble de longitud de carrera) | Limitat per la capacitat del servo/via guia | Motlles pesants,alta precisiómor |
| Gantry de carril alt | Màxim (columnes integrades a la instal·lació) | Il·limitat | Vagons de ferrocarril, estructures aeroespacials massives |
Les configuracions de la taula personalitzen encara més la màquina per a fluxos de treball específics. Les taules de ferro colat amb ranura en T són estàndard per al fresat pesat, mentre que les taules de buit s'integren sovint per fixar làmines grans i planes d'alumini o compostos en les indústries aeroespacial i marina.
Especificacions que afecten la rigidesa i la precisió
La rigidesa i la precisió en el mecanitzat de gran format es regeixen per les guies de la màquina, les especificacions del capçal i els sistemes de gestió tèrmica. Les aplicacions pesades solen requerir guies de caixa (guies de coixinets llisos), que proporcionen un amortiment de vibracions i una capacitat de càrrega superiors. Per a aplicacions que prioritzen la velocitat i el contornejat d'alta velocitat, es prefereixen les guies lineals de rodets pesats, que ofereixen una menor fricció i una acceleració més ràpida.
La selecció del capçal també dicta la capacitat de la màquina. El mecanitzat d'aliatges resistents requereix un capçal d'alt parell motoritzat i accionat per engranatges (sovint de 22 kW a més de 45 kW) amb una conicitat d'eina robusta com la BT50 o la HSK-100. Per mantenir la precisió en amplis rangs de recorregut, cal controlar el creixement tèrmic. Són essencials característiques com ara cargols de boles refrigerats, jaquetes de refrigeració del capçal i escales lineals de vidre amb una resolució de 0,001 mm. Quan està correctament equipada, una màquina CNC de pòrtic d'alta qualitat pot mantenir una precisió de posicionament de ±0,015 mm en un recorregut complet de 5 metres.
Màquines CNC de gantry vs altres tipus de màquines CNC
Seleccionar l'arquitectura de màquina correcta requereix avaluar la geometria específica i els requisits de manipulació de les peces que es fabriquen. Si bé els centres de mecanitzat verticals (VMC), els centres de mecanitzat horitzontals (HMC) i les fresadores de mandrinar horitzontals (HBM) excel·leixen en escenaris específics, presenten limitacions importants quan la peça s'escala més enllà dels seus límits de disseny inherents.
Una màquina de tall vertical estàndard amb bastidor en C normalment arriba a un màxim d'entre 1.500 mm i 2.000 mm de recorregut de l'eix X. Si es fa servir un disseny amb bastidor en C més enllà d'aquest límit, es produeix un voladís estructural excessiu, cosa que porta a una deflexió inacceptable al capçal. Les màquines gantry eliminen completament aquest voladís, proporcionant una plataforma de tall estable i suportada independentment de la posició de l'eix X o Y.
Quan una màquina CNC de pòrtic és la millor opció
Una màquina CNC de pòrtic és l'opció òptima quan es treballa amb peces excepcionalment llargues, amples i planes. Per exemple, mecanitzar una taula de buit d'alumini de 3 metres per 2 metres o una placa base d'acer massissa és pràcticament impossible en una VMC estàndard a causa de les limitacions de la gola de l'eix Y. Mentre que una HBM teòricament podria mecanitzar una peça llarga, muntar una placa plana verticalment sobre una placa angular és perillós, requereix molt de temps i és molt susceptible a les vibracions.
A més, les màquines de pòrtic són superiors quan es requereix accés de dalt a baix per a components pesants. El disseny obert permet que les grues de pont baixin peces forjades o de fosa de diverses tones directament a la taula de treball. Aquest accés sense obstacles redueix significativament el temps d'arranjament i millora la seguretat en comparació amb la maniobra de peces pesades dins l'espai tancat d'una grua pesada.
Punts de comparació principals: petjada, capacitat, cost i precisió
Per delimitar clarament les diferències operatives, és crucial comparar les màquines gantry amb les VMC i les HBM estàndard en funció de les restriccions principals de les instal·lacions: petjada, capacitat, cost i precisió.
| Tipus de màquina | Capacitat màxima de l'eix X | Petjada vs. Envoltant de treball | Rang de costos base (USD) | Precisió volumètrica típica |
|---|---|---|---|---|
| VMC amb marc en C | ~2.000 mm | Moderat | 60.000 $ – 150.000 $ | Excel·lent en peces petites |
| Mandrinadora horitzontal | ~4.000+ mm | Gran | 300.000 $ – 800.000 $+ | Alt (optimitzat per a mandrinat profund) |
| CNC de pòrtic mòbil | més de 10.000 mm | Altament eficient | 250.000 $ – 1.000.000 $+ | Excel·lent en grans zones planes |
Tot i que la despesa inicial de capital per a una màquina CNC de pòrtic és elevada, la seva eficiència en l'empremta no té parangó per a peces llargues. Una màquina de pòrtic mòbil només requereix un espai lleugerament més gran que el seu recorregut màxim de l'eix X, mentre que les màquines de mecanitzat vertical amb taula mòbil i els pòrtics fixos requereixen el doble d'espai per adaptar-se al desplaçament de la taula. La precisió en un pòrtic està optimitzada per a la precisió plana en grans àrees, cosa que la fa superior per contornejar matrius massives en comparació amb un HBM, que està optimitzat per a l'alineació de forats profunds i l'accés multilateral.
Com seleccionar i implementar una màquina CNC de pòrtic
L'adquisició d'una màquina CNC de pòrtic de gran format és un projecte d'enginyeria complex que va molt més enllà de la comanda de compra. A diferència de les VMC més petites que es poden lliurar, anivellar i posar en marxa en pocs dies, els sistemes de pòrtic requereixen una preparació rigorosa de les instal·lacions i una coordinació logística precisa.
El termini d'implementació d'una màquina de pòrtic personalitzada o semipersonalitzada sovint abasta entre 6 i 12 mesos. Aquest termini de lliurament és necessari no només per a la fabricació de la màquina, sinó també per executar els extensos preparatius del lloc necessaris per suportar equips que poden pesar més de 40.000 kg.
Avaluació de la mida de la peça, els materials i les necessitats de tolerància
El procés de selecció comença amb una anàlisi rigorosa de les dimensions màximes de la peça i els materials específics que s'han de tallar. El material dicta el parell i la velocitat del cargol necessaris; el fresat d'alumini d'alta velocitat requereix cargols de més de 20.000 RPM, mentre que el mecanitzat d'Inconel o acer per a eines endurit requereix cargols amb engranatges d'alt parell i baixes RPM. La folgança de l'eix Z (la distància entre el nas del cargol i la taula) també s'ha de calcular acuradament per adaptar-se a la peça més alta prevista més la longitud de l'eina de tall i el portaeines més llargs.
Els requisits de tolerància impacten directament en les especificacions de la màquina requerides. Si una instal·lació requereix toleràncies de grau aeroespacial en un tram de 6 metres, la màquina ha d'estar especificada amb compensació d'errors volumètrics, escales de vidre lineals i sistemes complets de control tèrmic. Aquestes característiques que milloren la precisió poden augmentar el preu base de la màquina entre un 15% i un 30%, cosa que fa que sigui fonamental alinear les especificacions de la màquina estrictament amb els requisits d'enginyeria en lloc dels màxims teòrics.
Aprovisionament, instal·lació, manteniment i formació
La instal·lació d'una màquina CNC de pòrtic requereix gairebé universalment treballs de fonamentació especialitzats. Les instal·lacions normalment han d'excavar el terra existent i abocar una fonamentació aïllada de formigó armat amb acer que va des dels 500 mm fins als més de 1.000 mm de gruix. Aquesta fonamentació requereix un temps mínim de curat de 28 dies abans que la màquina es pugui ancorar i calibrar amb làser. Si no es proporciona una fonamentació adequada, la màquina s'assentarà, cosa que comprometrà permanentment la precisió geomètrica.
Un cop instal·lats, els protocols de manteniment i formació s'han d'adaptar a la complexitat de la màquina. Els programes de manteniment preventiu han d'incloure la verificació regular de la sincronització de doble accionament (per evitar la torsió del pòrtic), inspeccions del sistema de refredador i comprovacions automatitzades de lubricació. A més, la formació dels operadors és fonamental. Com que un accident en una màquina pòrtic gran pot provocar danys catastròfics al cargol i desenes de milers de dòlars en costos de reparació, els operadors han de rebre una formació exhaustiva en simulació avançada de trajectòries d'eina i programari per evitar col·lisions abans de fer funcionar peces actives.
Com decidir si una màquina CNC de pòrtic s'adapta a les vostres necessitats
Determinar si una màquina CNC de gantry és una bona inversió de capital requereix una anàlisi exhaustiva dels colls d'ampolla de producció, els costos d'externalització i l'estratègia empresarial a llarg termini. Aquestes màquines representen un compromís financer important, sovint requerint una inversió inicial superior a 300.000 dòlars, sense incloure les modificacions de les instal·lacions i les eines avançades.
La justificació financera normalment es basa en aconseguir taxes d'utilització elevades. Els punts de referència de la indústria suggereixen que una màquina de pòrtic de gran format ha de mantenir una taxa d'utilització d'almenys el 70% per oferir una qualitat competitiva.retorn de la inversió(ROI) dins d'un calendari d'amortització estàndard de 3 a 5 anys. Les instal·lacions han d'avaluar si el seu volum de comandes actual o previst pot sostenir aquest nivell d'operació.
Criteris de decisió per al mecanitzat de peces grans
El criteri de decisió principal és el cost i el risc associats als mètodes actuals de fabricació de peces grans. Les instal·lacions que actualment subcontracten grans plaques, bastidors o motlles han de calcular la despesa anual d'aquests serveis externalitzats, tenint en compte els costos ocults dels retards logístics, les despeses d'enviament i la pèrdua de control de qualitat. Si el cost anualitzat de l'externalització s'acosta al cost de finançament d'una màquina de pòrtic, incorporar la capacitat a l'empresa esdevé estratègicament viable.
Un altre criteri crític és l'eficiència de la configuració.
Conclusions clau
- Les conclusions i la justificació més importants de les màquines CNC
- Especificacions, compliment i comprovacions de riscos que val la pena validar abans de comprometre's
- Passos pràctics següents i advertències que els lectors poden aplicar immediatament
Preguntes freqüents
Quan hauria de triar un fabricant una màquina CNC de pòrtic?
Trieu una màquina CNC de pòrtic quan les peces solen tenir més de 2.000 mm de llarg, més de 5.000 kg o necessiteu una precisió estable durant el tall pesat.
Per què les màquines CNC de gantry són millors per a peces grans?
La seva estructura de pont distribueix les forces de tall a través de dues columnes, reduint la deflexió i la vibració per a una millor rigidesa, precisió i acabat superficial en peces sobredimensionades.
Quin disseny de pòrtic és millor: pòrtic mòbil o pòrtic fix?
El pòrtic mòbil s'adapta a peces molt llargues i estalvia espai al terra. El pòrtic fix ofereix una major rigidesa per al mecanitzat de motlles i matrius de precisió per a treballs pesats.
Quines indústries utilitzen habitualment màquines CNC de gantry?
Les eines aeroespacials, energètiques i d'automoció les utilitzen per a estructures d'ales, components de turbines, carcasses de generadors, matrius grans i motlles d'injecció.
Pot OTURN Machinery ajudar amb solucions CNC de pòrtic per a peces de metall pesat?
Sí. OTURN subministra màquines CNC de gantry i de doble columna amb estructures rígides, configuracions riques i suport internacional per a motlles, aeroespacial, vàlvules i altres aplicacions de peces grans.
Data de publicació: 22 d'abril de 2026