


Torn d'accionament central per a tubs de paret fina
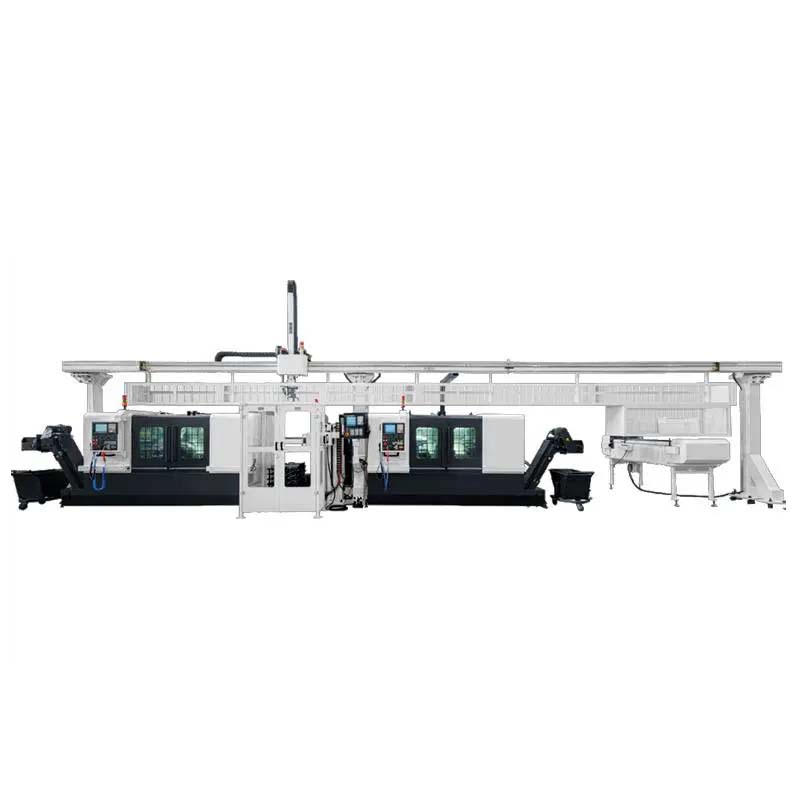
Tubs i peces de tubs de paret fina
Solució tecnològica
1. Anàlisi del procés de processament de peces cilíndriques de paret fina
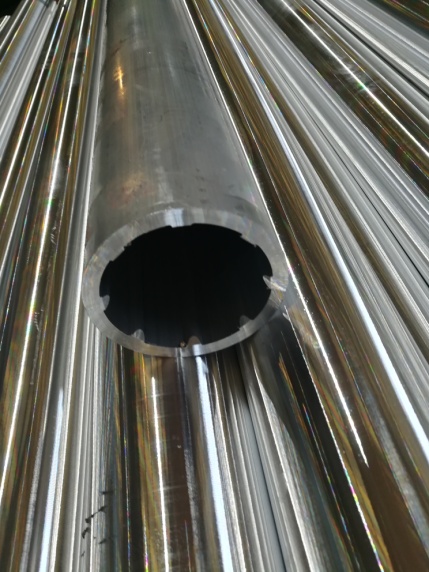
Els tubs i les peces de tubs de paret fina sempre han estat un punt difícil en el mecanitzat. Per exemple: el cos de la pistola de perforació de l'equip de perforació utilitzat en la perforació de maquinària de petroli, la carcassa interior i exterior de l'amortidor de fons de pou, la carcassa interior i exterior del protector de la bomba d'oli, el tambor d'impressió de la maquinària d'impressió, el tambor giratori de la maquinària tèxtil, el rodet transportador de la maquinària de transmissió, l'equip de perforació i voladura de fons de pou.
La carcassa exterior, etc., és clar, també inclou els cartutxos de bales militars o civils.
1.1 Parts típiques
L'estructura de la pistola perforadora: els components principals de la pistola perforadora són el cos de la pistola, el cap de la pistola, la cua de la pistola, la junta central, l'accessori de detonació, l'anell de segellat i el portacartutxos. Els requisits bàsics de rendiment de la pistola de tret. Com a part principal del coixinet del perforador d'energia conformat, el rendiment més bàsic de la pistola perforadora és la seva resistència mecànica. Només quan es compleixen les seves propietats mecàniques es pot garantir la possibilitat i la seguretat del perforador d'energia conformat durant la perforació en fons de pou.
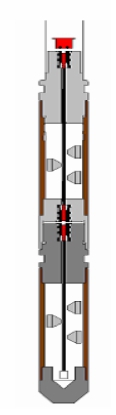
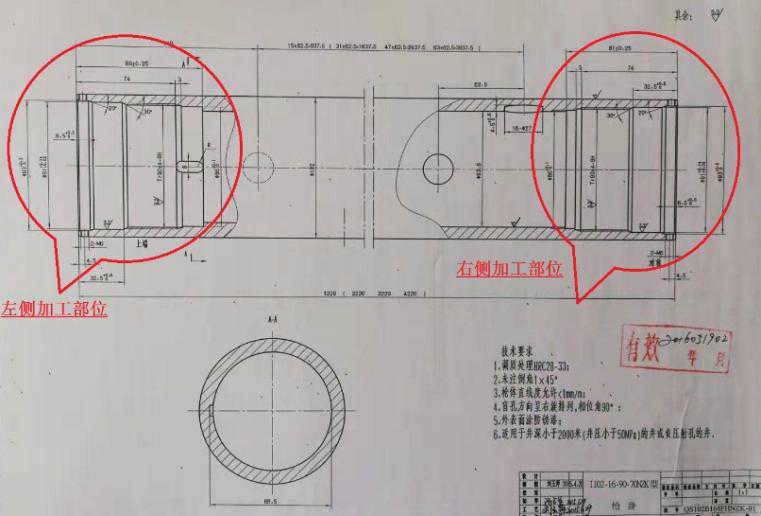
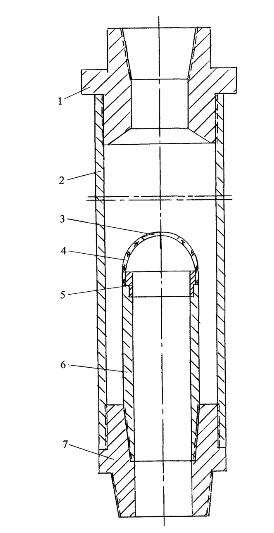
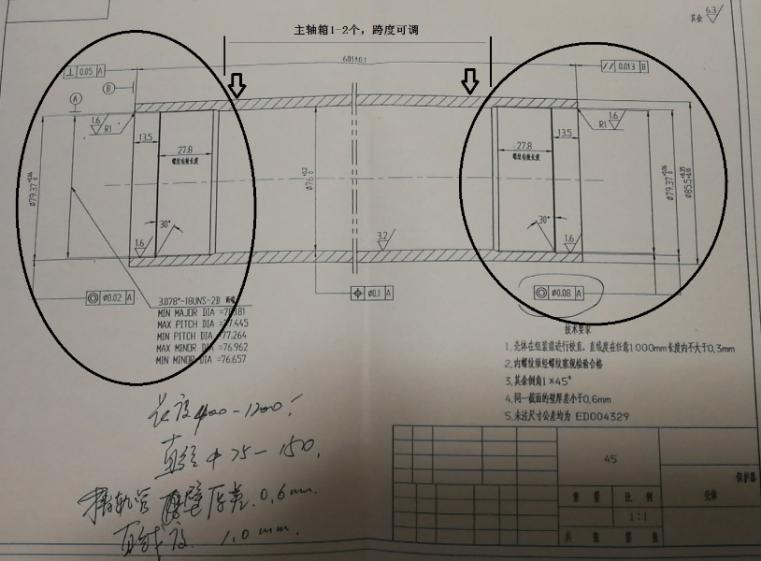
Protector de la bomba d'oli
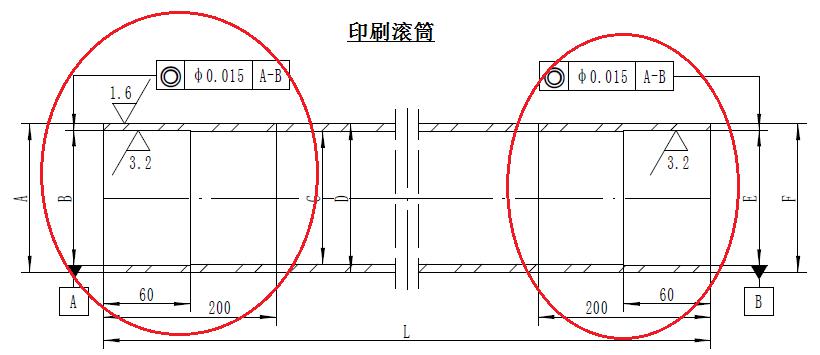
Cilindre d'impressió
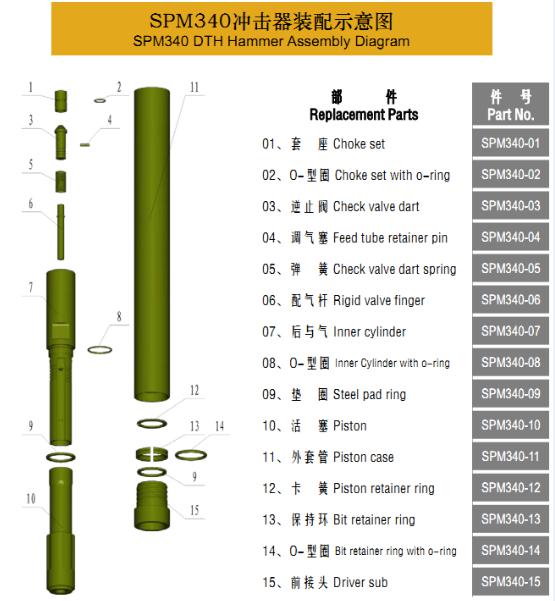
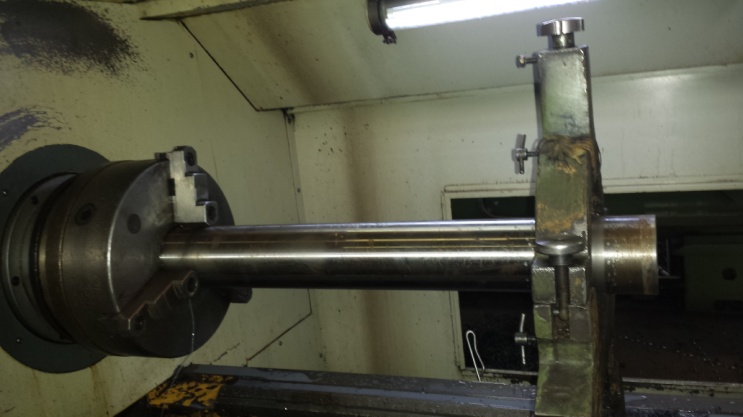
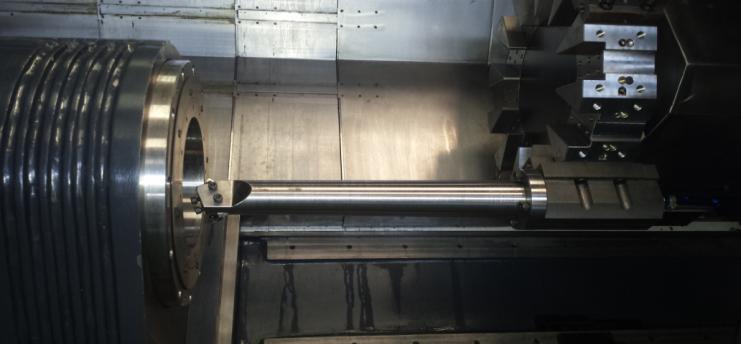
Comparació de la tecnologia de processament de closques d'impacte nova i antiga
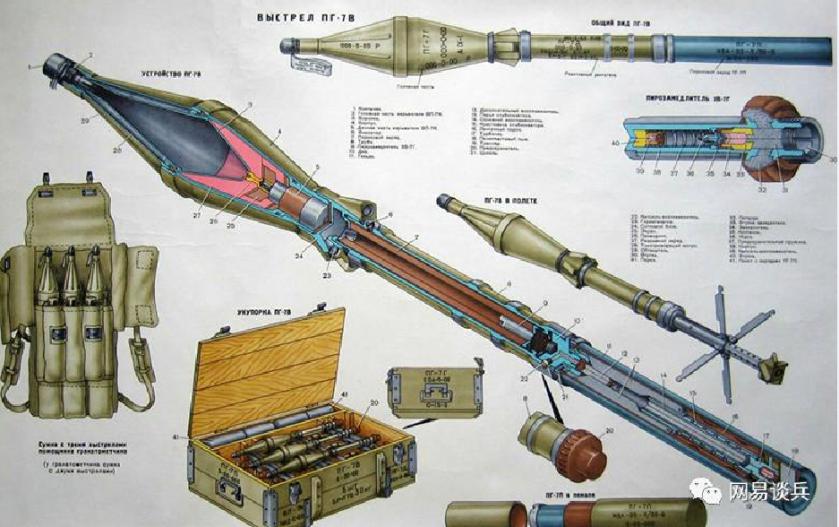
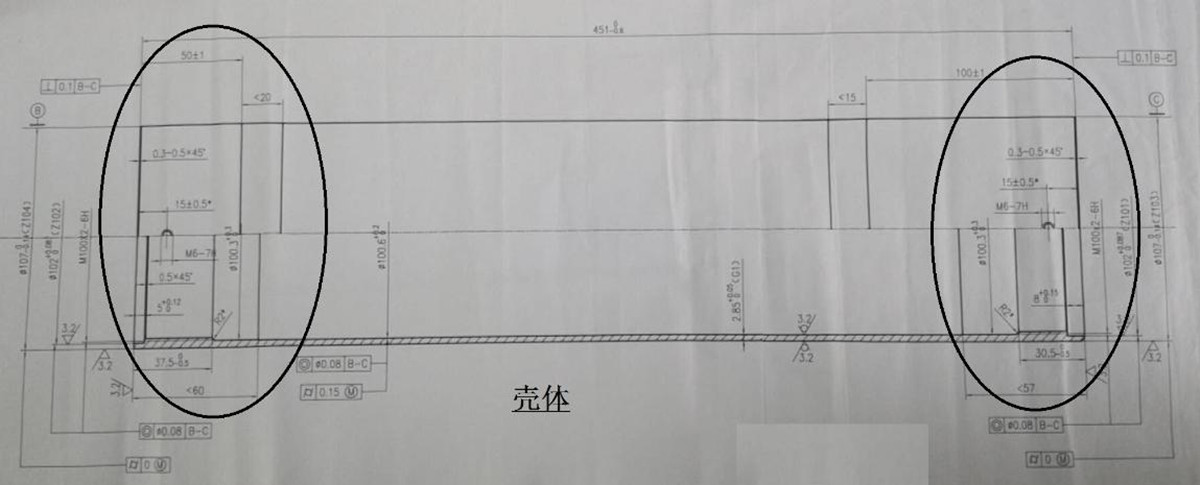
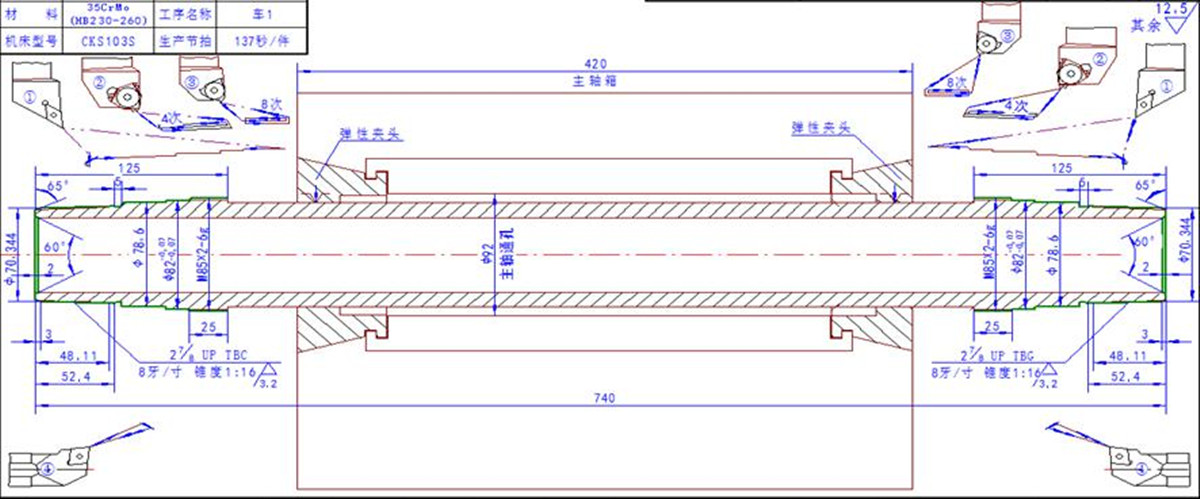
Aquest tipus de peces tenen una cosa en comú: els tubs de paret fina formats per laminació o filatura es processen principalment pels dos extrems, topall del forat interior (per al muntatge), rosca del forat interior (per a la connexió), un petit cercle exterior, rosca exterior (si cal), làmines buides interiors i exteriors i xamfrà.
1.2. Anàlisi de processos.
1) Tecnologia de processament tradicional:
Generalment, un extrem del torn s'utilitza per a la subjecció, i l'altre extrem utilitza la contrapunta per recobrir el forat interior i el bastidor central del cotxe, després utilitza el bastidor central per suportar i, a continuació, perforar amb precisió el forat interior d'aquest extrem, la cara final del cotxe i el mecanitzat que pugui ser necessari per girar les peces del cercle exterior o les peces de subjecció necessàries per girar i girar.
Gir en U de la peça de treball: cos del cilindre de subjecció interior o exterior, contrapunt estrenyent la peça de treball, sòcol del bastidor central del cotxe, suport del bastidor central, forat interior de nou, cara final del cotxe, cercle exterior.
Si la coaxialitat dels forats interiors a tots dos extrems del cilindre és lleugerament superior, el processament es pot repetir moltes vegades.
2) Ús de la tecnologia de processament de torns CNC de doble extrem:
El processament del contingut anterior es pot completar en una sola subjecció i es poden processar els dos extrems alhora, cosa que no només redueix el nombre de màquines-eina, sinó que també escurça el flux del procés i la manipulació de materials, i millora considerablement l'eficiència de la producció. Com que els dos extrems es processen alhora, la coaxialitat de la peça també es garanteix de manera fiable.
Concretament: depenent de la longitud de la peça, es poden utilitzar un o dos capçals per subjectar el cercle exterior de la peça. El diàmetre de subjecció i l'amplada de subjecció del capçal es determinen segons el diàmetre i la longitud de la peça. Dues torretes rotatives de 8/12 estacions processen simultàniament la cara frontal, el forat interior i el cercle exterior als dos extrems. Com que el nombre d'eines que es poden instal·lar és suficient, es poden satisfer les necessitats de processament puntual de peces complexes.
Si cal processar la part de subjecció externa de la màquina-eina en aquesta seqüència, utilitzeu una màquina-eina per doblegar els forats interiors als dos extrems de la peça per girar o rectificar el cercle extern.
També hi ha clients que utilitzen una rectificadora sense centre per rectificar el cercle exterior per endavant i després utilitzen el torn CNC de doble extrem per processar els forats interiors i les cares finals en ambdós extrems segons els requisits del procés.
3) Casos de peces cilíndriques processades per torns CNC de doble extrem:
①Cilindre de maquinària d'impressió de processament, seleccioneu el model SCK208S (utilitzant una caixa de doble eix).
② El model SCK309S (capçal únic) s'utilitza per processar l'eix central del cotxe.
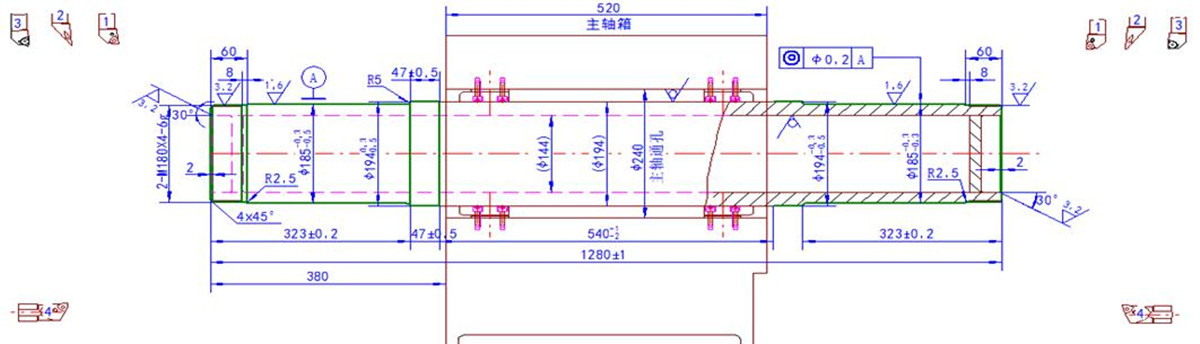
③El model SCK105S s'utilitza per processar tubs de paret fina militars.
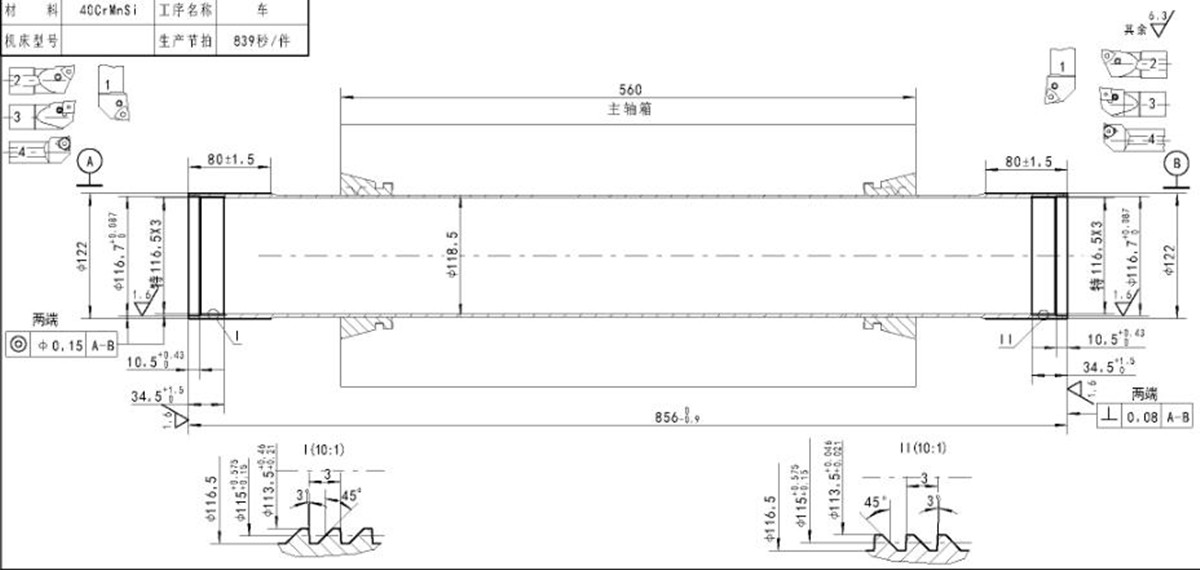
④Per al processament de tubs de paret fina militars, seleccioneu el model SCK103S
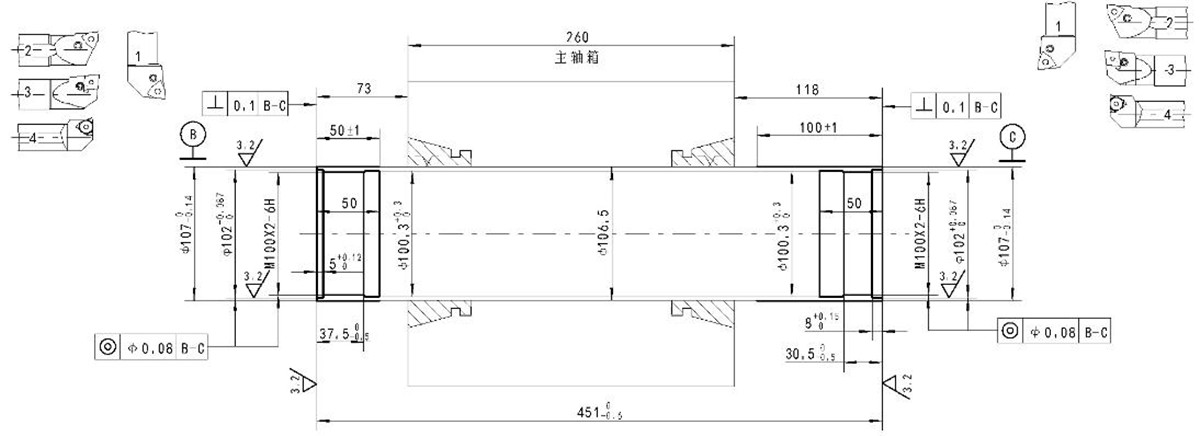
⑤ El model SCK105S s'ha seleccionat per al processament de canonades de petroli de maquinària petroliera.
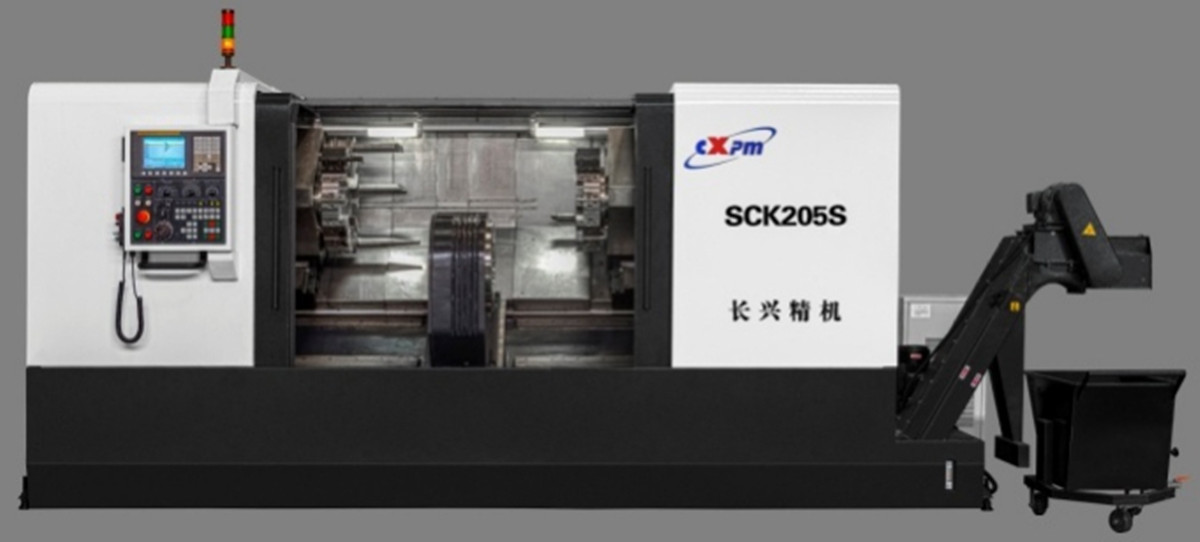
Introducció al torn CNC de doble extrem de la sèrie SCK
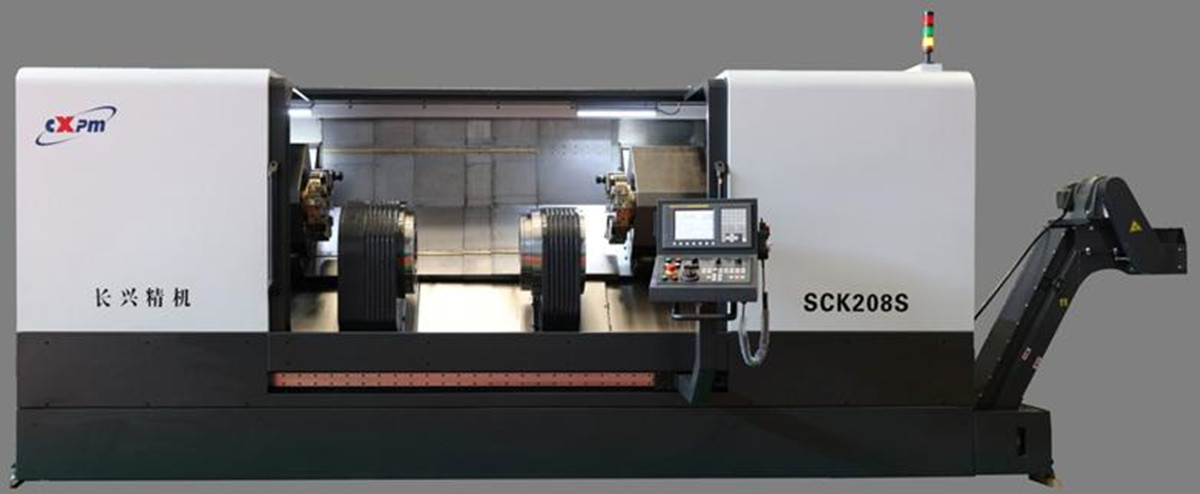
■ El torn CNC especialitzat en superfície de doble extrem és un tipus d'equip de fabricació avançat d'alta eficiència i alta precisió. Pot completar simultàniament el cercle exterior, la cara frontal i el forat interior dels dos extrems de la peça en una sola subjecció. En comparació amb el procés tradicional de subjecció de les peces dues vegades i gir, té els avantatges d'una alta eficiència de producció, bona coaxialitat i alta precisió de les peces processades.
Actualment, hi ha més de 10 tipus de models, diàmetre de subjecció: φ5-φ250 mm, longitud de processament: 140-3000 mm; si es considera especialment per a peces de carcassa de tub, el diàmetre de subjecció pot arribar a φ400 mm.
■ Tota la màquina té una disposició de llit inclinat de 450, que té bona rigidesa i una eliminació convenient de ferritja. La caixa del mandril amb accionament intermedi i funció de subjecció està disposada al mig del llit, i dos suports d'eines estan disposats a banda i banda de la caixa del mandril.
■ Mitjançant un sistema de control de doble canal, els dos suports d'eines es poden enllaçar amb el cargol alhora o per separat per completar el processament simultani o el processament seqüencial dels dos extrems de la peça.
■ Cada eix d'alimentació del servo adopta un cargol de boles d'alta silenci, i l'acoblament elàstic està connectat directament, amb baix soroll, alta precisió de posicionament i alta precisió de posicionament repetitiu.
■ Segons la longitud de processament de les diferents peces, es poden equipar 1-2 capçals d'accionament intermedi. Entre ells, la caixa del capçal principal esquerre és fixa i la caixa del subcapçal dret és accionada pel servomotor per moure el cargol de boles en la direcció Z. Només pot utilitzar el capçal principal per subjectar i completar el processament de peces curtes; també pot utilitzar dos capçals per subjectar junts per completar el processament de peces llargues.
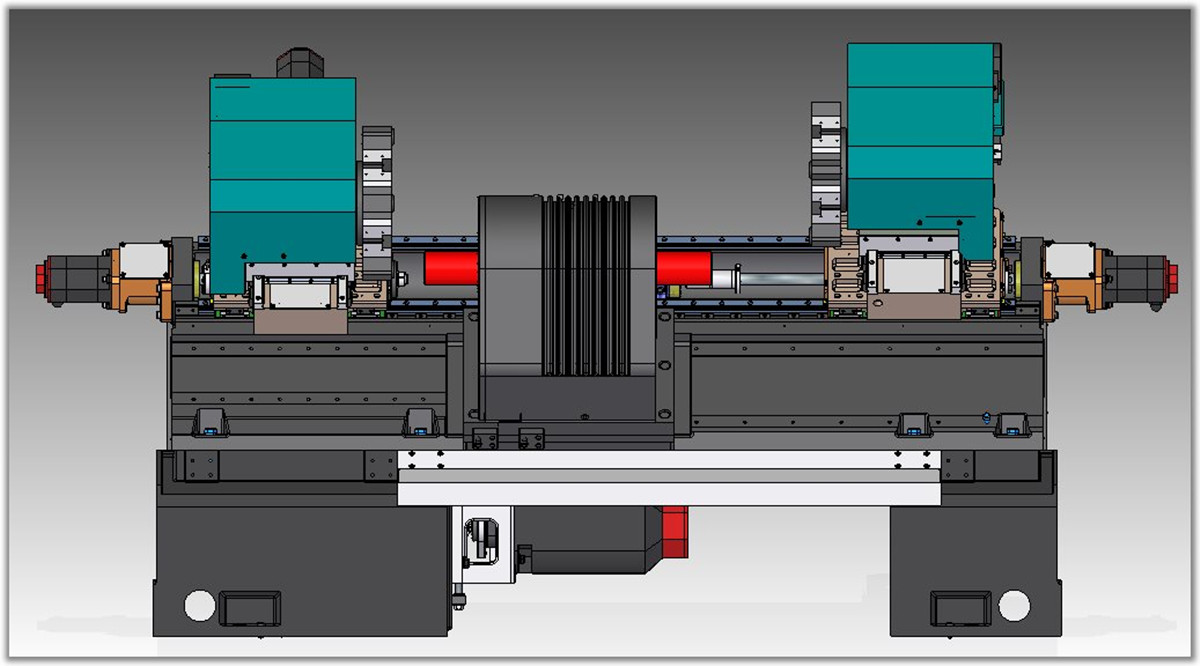

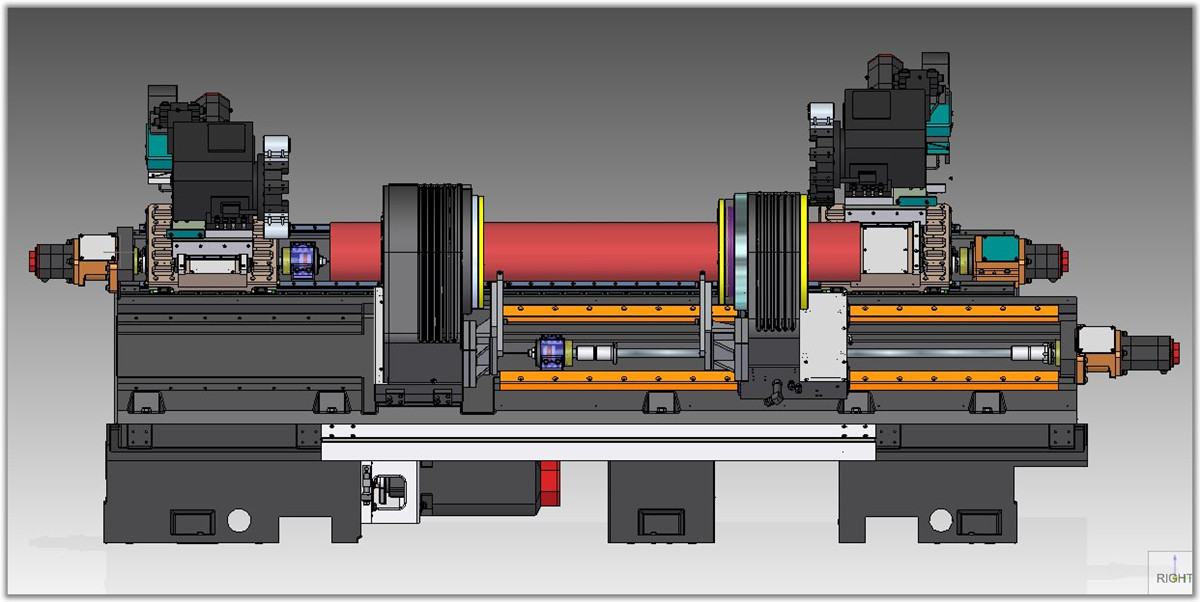
■ La caixa del cargol integra els cinc components del sistema de cargol, les pinces, el cilindre de subjecció, el sistema de distribució d'oli i el dispositiu d'accionament, amb una estructura compacta i un funcionament fiable. Els dispositius de subjecció són tots accionats hidràulicament i la força de subjecció pot satisfer les necessitats del parell de gir màxim.
■ Els accessoris s'instal·len a la caixa del mandril. L'estructura dels accessoris inclou un tipus de pinça amb una brida central i dues brides extremes, i una brida central i dues mordasses de brida extremes.
Ateses les característiques de deformació fàcils de la subjecció de peces cilíndriques de paret fina, se solen utilitzar pinces de pinça. Les pinces són accionades pel pistó del cilindre per fer-les deformar elàsticament i aconseguir l'afluixament o la subjecció del mandril. La deformació del mandril elàstic és de 2-3 mm (diàmetre). El mandril subjecció la part de subjecció de la peça en tota la direcció circumferencial, la força de subjecció és uniforme i la deformació de la peça és petita. Quan la precisió superficial de la peça de subjecció és bona, hi haurà una alta precisió de subjecció. Al mateix temps, és essencial reduir la deformació de les peces per fer que les peces tinguin un voladís adequat.
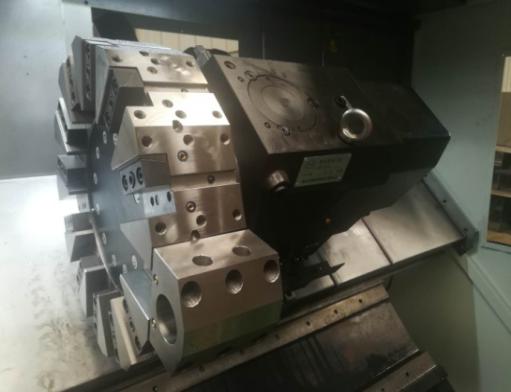
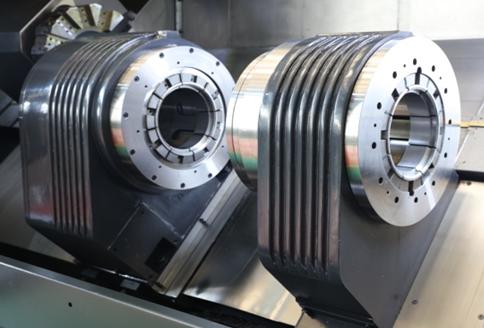
■ Quan les peces tenen una especificació de diàmetre gran, la urpa d'ajust es pot instal·lar a l'estructura del mandril. La urpa d'ajust és una urpa suau, que es fixa al diàmetre interior de la brida. Abans d'utilitzar-la, té una alta precisió de subjecció i una substitució ràpida i fàcil.
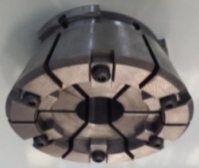
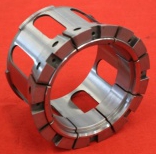
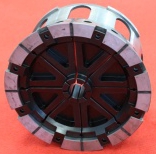
■ La màquina adopta un disseny modular i pot tenir una varietat d'estructures, configuracions i combinacions funcionals segons els requisits de l'usuari. Hi ha moltes opcions per al suport d'eines, com ara el tipus d'eina de fila, el tipus de torreta i la torreta elèctrica. Els dos suports d'eines es poden connectar al cargol alhora o per separat per completar el processament simultani o seqüencial dels dos extrems de la peça.
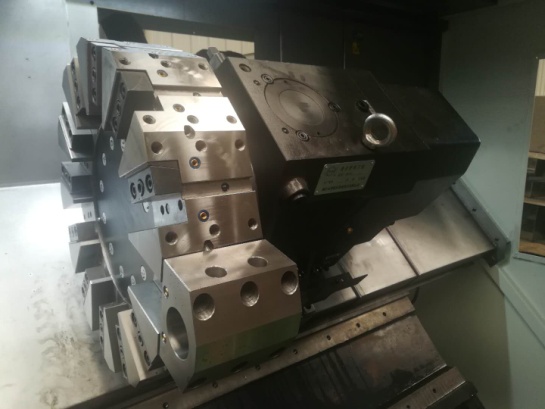
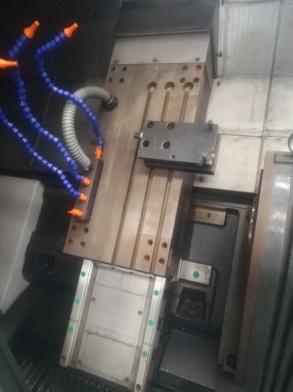
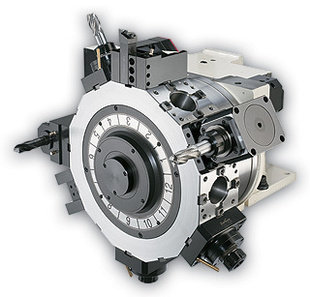
Combinació de portaeines: portaeines doble; eina de doble fila; portaeines elèctriques; eina de la fila esquerra + portaeines dreta; portaeines esquerra + eina de la fila dreta.
■ La màquina-eina està completament tancada i protegida, equipada amb dispositius automàtics de lubricació i eliminació automàtica de xips, amb un bon rendiment de protecció, un aspecte bonic, un funcionament fàcil i un manteniment convenient.
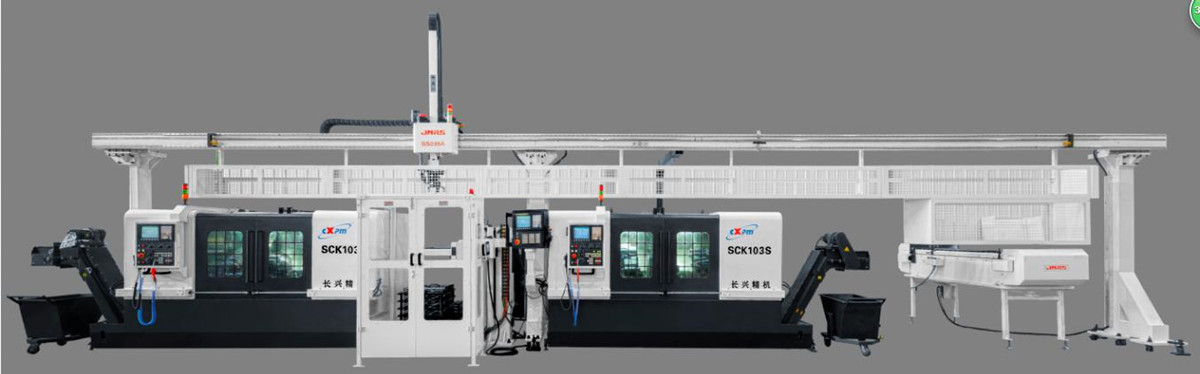
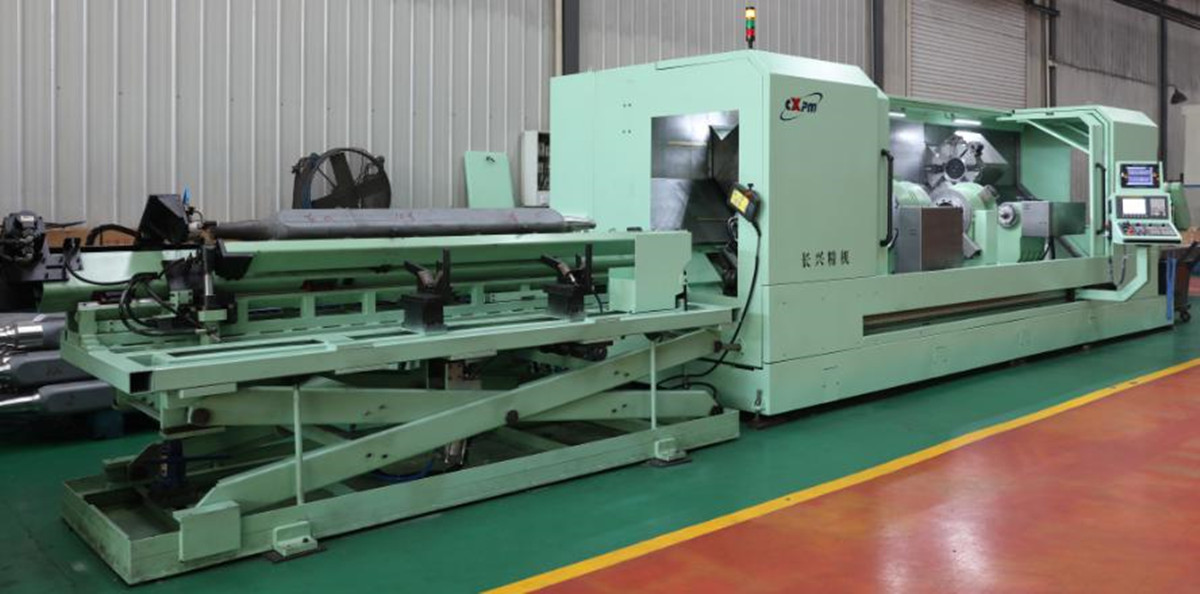
■ La màquina-eina pot estar equipada amb un bastidor de suport, un dispositiu auxiliar per a la càrrega i descàrrega i un dispositiu automàtic de càrrega i descàrrega. Vegeu el vídeo i les fotos de la màquina.
Categories de productes
-

Centre de mecanitzat CNC d'alta rigidesa de la sèrie VC amb...
-

Guia lineal de columna mòbil horitzontal de la sèrie HP...
-

Guia lineal de columna mòbil horitzontal de la sèrie HT...
-

Sèrie VS de quatre vies per a treballs pesats CNC de mecanitzat C...
-

Centre de mecanitzat CNC de la sèrie V amb alta rigidesa
-

Centre de mecanitzat CNC de doble columna de la sèrie X
-

Centre de mecanitzat CNC horitzontal de 5 eixos TKG1600
-

Centre de tornejat i fresat vertical CNC de material compost...
-

Centre de mecanitzat CNC d'alta velocitat Sèrie GM
-

Fresadora CNC d'alta velocitat Sèrie GT
-

Torn CNC de doble eix SK32
-

Centre de mecanitzat vertical CNC RFTV510 per a rodes...